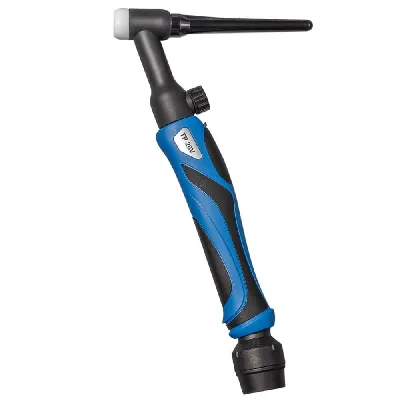
Сварочные горелки TIG (аргонодуговые) являются основным рабочим инструментом при аргонодуговой сварке неплавящимся вольфрамовым электродом в среде инертного газа. Ассортимент включает модели для бытового, полупрофессионального и промышленного применения, отличающиеся системой охлаждения, допустимой токовой нагрузкой, типом управления и эргономикой рукояти. Правильно подобранная горелка обеспечивает стабильное горение дуги, точный подвод защитного газа к сварочной ванне и комфорт оператора при длительных работах с нержавеющими сталями, алюминием и цветными металлами.
Виды сварочных горелок TIG
- Горелки с воздушным охлаждением: отводят тепло за счет естественной конвекции и потока защитного газа. Рассчитаны на токи до 150–250 А, отличаются простотой конструкции, мобильностью и отсутствием дополнительных шлангов. Оптимальны для монтажных работ, сварки тонколистового металла и эпизодического использования в мастерских.
- Горелки с жидкостным (водяным) охлаждением: оснащены замкнутым контуром циркуляции теплоносителя через шлейф. Работают на токах 250–500 А и выше с ПВ 100%. Требуют подключения к внешнему чиллеру или системе охлаждения. Критически необходимы для тяжелого машиностроения и непрерывной сварки толстостенных конструкций.
- Вентильные горелки: имеют интегрированный газовый вентиль и потенциометр на рукояти, позволяющие оператору дистанционно регулировать ток и управлять подачей аргона без обращения к источнику.
- Безвентильные горелки: управление осуществляется исключительно кнопкой на корпусе или ножной педалью. Применяются в связке с источниками тока, имеющими расширенные функции регулировки, а также в автоматизированных комплексах.
Критерии выбора
- Номинальный сварочный ток и ПВ: определяют ресурс горелки при непрерывной работе и должны соответствовать мощности источника. Примеры значений: 125–170 А (ПВ 60%) для тонколистовых работ, 200–250 А (ПВ 100%) для серийного производства, 400–500 А для промышленных задач на толстом металле.
- Тип охлаждения: зависит от интенсивности эксплуатации и условий цеха. Примеры значений: воздушное для выездных работ и низких температур (где вода может замерзнуть), жидкостное для поточных линий с длительным циклом сварки без остановок.
- Длина шлейфа: влияет на эргономику и падение напряжения. Примеры значений: 4 метра для стандартных рабочих мест, 5 метров для работы с крупногабаритными изделиями, 8 метров для специализированных производственных участков (только для жидкостного охлаждения).
- Тип разъема подключения: должен соответствовать гнезду сварочного аппарата. Примеры значений: стандартные байонетные разъемы 10/25/50 мм, Euro-connector для универсальных решений, специализированные разъемы под конкретные бренды оборудования.
Частые вопросы
В чем принципиальная разница между воздушным и жидкостным охлаждением?
Воздушное охлаждение проще и дешевле в обслуживании, но ограничивает время непрерывной сварки на высоких токах — горелка и шлейф перегреваются. Жидкостное охлаждение принудительно отводит тепло, позволяя работать на предельных токах (400–500 А) с ПВ 100% без остановки, однако требует использования чиллера и регулярного контроля уровня и качества охлаждающей жидкости.
Какая газовая линза лучше — стандартная или многослойная?
Многослойная газовая линза (Gas Lens) выравнивает турбулентный поток аргона в ламинарный, что позволяет выдвигать электрод дальше за пределы керамического сопла без потери защиты сварочной ванны. Это снижает расход газа на 20–30%, улучшает качество шва при сварке в труднодоступных местах и уменьшает риск окисления вольфрама. Для ответственных работ рекомендуется именно газовая линза.
Как правильно заточить вольфрамовый электрод для TIG-сварки?
Для сварки на постоянном токе (DC) электрод затачивается строго вдоль оси на специализированном алмазном круге — поперечные риски вызывают блуждание дуги. Для сварки на переменном токе (AC) алюминия конец электрода должен иметь сферическую форму, которая формируется естественным образом при нагреве. Угол заточки обычно составляет 15–30 градусов в зависимости от толщины металла и требуемой концентрации дуги.